Artykuł sponsorowany
Jak perforacja wpływa na geometrię otworów i sprężynowanie podczas gięcia CNC w serii
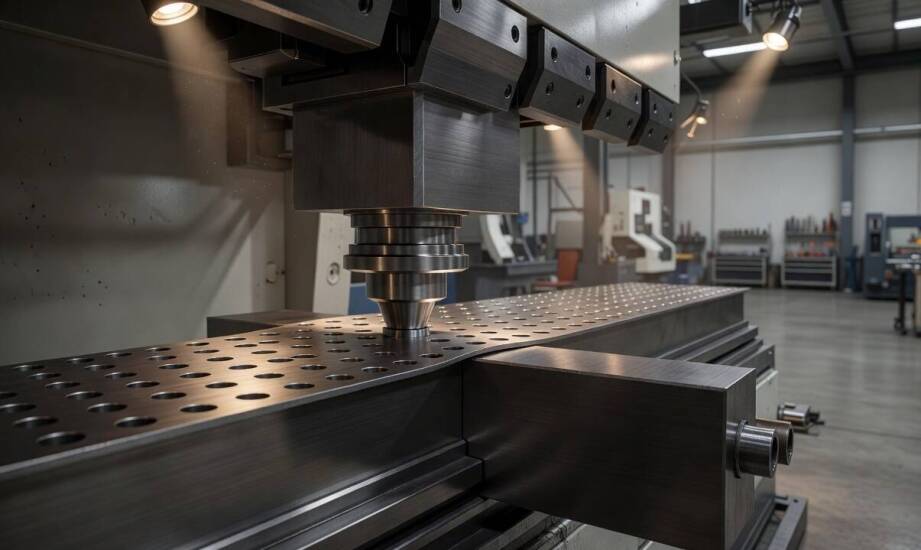
Perforacja zmniejsza sztywność arkusza i wywołuje lokalne odkształcenia jeszcze przed końcowym zagięciem. Otwory zakłócają ciągłość materiału. Zjawisko to prowadzi do koncentracji naprężeń w mostkach między otworami oraz do ich częściowego zamykania pod wpływem sił ściskających.
Przeczytaj również: Wykorzystanie technologii CNC w przemyśle meblarskim: zalety i zastosowania
Jak parametry perforacji wpływają na deformacje?
Gęstość otworowania bezpośrednio wpływa na sztywność arkusza. Duża powierzchnia otwarta oznacza mniejszą ilość materiału przenoszącego obciążenia robocze. Arkusz staje się wtedy podatny na falistość i nierówne kąty zagięcia. Wysoki współczynnik otwarcia wymaga obniżenia siły prasy oraz zastosowania szerszego podparcia narzędzi, co pozwala uniknąć nadmiernego odkształcenia profilu.
Przeczytaj również: Jak skutecznie czyścić materace za pomocą wynajętego odkurzacza piorącego w Warszawie?
Odległość wykrojów od strefy roboczej warunkuje zachowanie właściwej geometrii. Bezpieczny margines zależy głównie od kształtu detalu i wykorzystywanych narzędzi. Przyjmuje się jednak ogólną zasadę, że odstęp powinien stanowić przynajmniej dwukrotność grubości materiału powiększoną o promień wewnętrzny. Zbyt bliskie położenie sprawia, że siły rozciągające powodują owalizację otworu po zewnętrznej stronie. Krawędzie detalu tracą wtedy równoległość. To z kolei wymusza dodatkową obróbkę wykańczającą gotowego elementu.
Przeczytaj również: Taśma do kruszarki a ochrona przed uszkodzeniami mechanicznymi: kluczowe aspekty
Orientacja wzoru modyfikuje zachowanie surowca pod naciskiem krawędzi. Okrągłe wycięcia rozkładają naprężenia stosunkowo równomiernie na całej długości. Długie szczeliny biegnące równolegle do matrycy zwiększają ryzyko wydłużenia otworów i powstawania mikropęknięć. Wzory ułożone prostopadle zachowują znacznie wyższą stabilność wymiarową. Projektanci często modyfikują układ wykrojów już na wczesnym etapie przygotowania rysunku technologicznego.
Co wpływa na sprężynowanie i dobór narzędzi CNC?
Fizyczne właściwości surowca warunkują wielkość sprężynowania oraz ryzyko pęknięć. Stal nierdzewna wykazuje zauważalnie wyższą tendencję do powrotu sprężystego niż typowa stal niskowęglowa. Rzeczywiste wartości odchyleń zależą od gatunku stali, grubości arkusza oraz kierunku walcowania. Poradniki producentów wskazują zwykle orientacyjne zakresy progowe, które zawsze wymagają weryfikacji na maszynie. Cieńsze elementy są bardziej podatne na miejscowe deformacje. Grubsze materiały zachowują lepszą stabilność, ale wymuszają użycie większych sił docisku.
Profesjonalne gięcie blachy wymaga uwzględnienia stanu powłok powierzchniowych. Warstwy cynku lub lakieru proszkowego bezpośrednio modyfikują tarcie między arkuszem a narzędziami prasy. Taka zmiana zaburza przewidywalny rozkład naprężeń i potęguje ryzyko mikropęknięć. Technologia numeryczna pozwala wtedy na obniżenie prędkości roboczej lub rozbicie procesu na kilka etapów.
Operatorzy programujący proces dobierają parametry matrycy V i promienia stempla na podstawie skomplikowania siatki wycięć. Klasyczna reguła mówi, że szerokość otwarcia matrycy stanowi kilkukrotność grubości materiału, lecz konkretny mnożnik wynika bezpośrednio ze specyfiki stopu. Specjaliści reprezentujący zakład Amstal zwracają uwagę na konieczność korekty tych proporcji przy materiałach osłabionych cięciem. Elementy perforowane wymagają użycia szerszej matrycy roboczej, co natychmiast obniża lokalną koncentrację naprężeń. Mechanizm ten zapobiega fizycznemu zapadaniu się pustych przestrzeni, a odpowiednio zaokrąglony stempel chroni zewnętrzną krawędź przed przerwaniem struktury.
Zamknięcie serii i decyzje projektowe
Uruchomienie produkcji seryjnej poprzedza wykonanie oraz walidacja detalu próbnego. Operator mierzy rzeczywisty kąt oraz promień zagięcia, a następnie zestawia je z dokumentacją techniczną. Odchylenia fizyczne wymuszają kalibrację sprężynowania poprzez programowe przewyginanie kolejnych sztuk testowych. Zweryfikowany program trafia bezpośrednio do maszyny operującej automatyczną kompensacją ugięcia stołu.
Wyprodukowana część przechodzi ostateczną weryfikację rozstawu otworów montażowych oraz płaskości płaszczyzn bazowych. Otworowany detal zachowuje zamierzoną geometrię, jeśli wycięcia leżą w bezpiecznej odległości od krawędzi. Sam wzór musi współgrać z kierunkiem nacisku górnego stempla. Zbyt gęsta siatka wycięć lub jej położenie centralnie w strefie odkształcenia skutkuje koniecznością zmiany całego układu w projekcie bazowym. Zmodyfikowanie lokalizacji osi gięcia pozwala ostatecznie utrzymać pełną powtarzalność wymiarową w dużej serii produkcyjnej.
Kategorie artykułów
Polecane artykuły

Jak dbać o ekspres Cafissimo Tchibo, aby cieszyć się doskonałą kawą na dłużej?

Jak budować długoterminowe relacje biznesowe z klientami na rynku eksportu maski wieprzowej?

Drukarnia online 3D: jakie są najczęstsze zastosowania jej usług?
